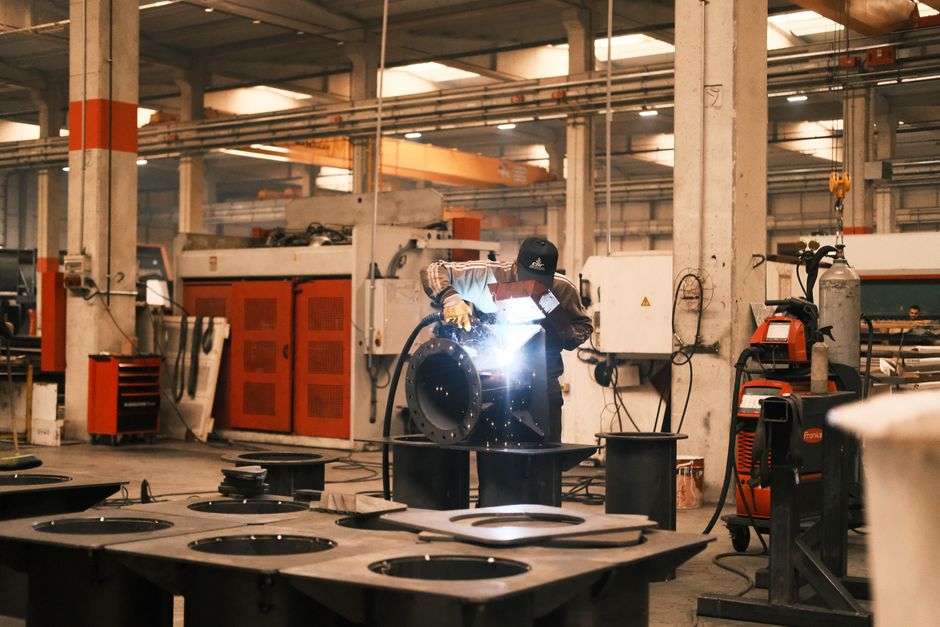
Dal prototipo alla produzione in serie: come mantenere costante la qualità delle saldature
Un prototipo ben riuscito dimostra che una soluzione può funzionare; non garantisce, da solo, che funzionerà allo stesso modo su decine o migliaia di pezzi. Quando la saldatura passa dalla prova alla produzione ripetuta, cambiano i volumi, i ritmi e spesso anche le condizioni operative. La qualità dipende allora dalla capacità di rendere il processo stabile, non soltanto dalla bravura del singolo operatore.
Per riuscirci, occorre tradurre ciò che ha funzionato in una procedura chiara e controllabile. Parametri, materiali, preparazione dei giunti e competenze devono restare coerenti, pur lasciando spazio a verifiche e correzioni quando la produzione lo richiede.
Dal risultato singolo a un processo ripetibile
Fissare le condizioni che contano
Nel prototipo si tende a osservare soprattutto il risultato finale: il giunto è integro, le dimensioni sono corrette, il componente risponde alle attese. In serie, però, bisogna capire anche quali condizioni hanno prodotto quel risultato. Corrente, tensione, velocità di avanzamento, apporto termico, sequenza di passate e preparazione dei lembi possono influire sulla geometria e sulle caratteristiche della saldatura.
Non tutti i parametri hanno lo stesso peso, né ogni scostamento porta automaticamente a un difetto. È comunque utile definire intervalli ammessi e modalità di registrazione, così da distinguere una variazione normale da una deviazione che merita un controllo. Le indicazioni operative devono essere abbastanza precise da guidare il lavoro, ma anche comprensibili a chi le applica durante un turno produttivo.
La ripetibilità si costruisce inoltre fuori dall’arco di saldatura. Il posizionamento del pezzo, la pulizia delle superfici, il montaggio delle attrezzature e la disponibilità dei consumabili incidono sulla regolarità del giunto. Se queste fasi restano affidate a consuetudini non documentate, la procedura scritta rischia di descrivere soltanto una parte del processo.
Verificare la qualità senza fermarsi all’aspetto
Controlli proporzionati al componente
Un cordone visivamente uniforme è un buon segnale, ma non basta a dimostrare che il giunto possieda tutte le caratteristiche richieste. La scelta dei controlli dipende dal materiale, dalla geometria, dalla funzione del componente e dalle norme o specifiche applicabili. In alcuni casi è sufficiente un esame visivo; in altri servono metodi non distruttivi, come i controlli radiografici o ultrasonori, oppure prove distruttive su campioni.
Queste ultime permettono di valutare proprietà e comportamento del giunto attraverso prove di trazione, piega o altre verifiche pertinenti. I controlli non distruttivi, invece, aiutano a individuare discontinuità senza compromettere il pezzo esaminato. I due approcci rispondono a domande diverse e possono integrarsi: nessuno va scelto per abitudine, ma in funzione dei criteri di accettazione stabiliti.
Anche la frequenza delle verifiche merita attenzione. Controllare ogni pezzo può essere necessario in applicazioni specifiche, mentre in altri contesti si lavora con campionamenti e controlli di processo. In entrambi i casi, i risultati devono poter essere ricondotti al lotto, alla procedura e alle condizioni di esecuzione: senza questa tracciabilità, individuare l’origine di un’anomalia diventa più difficile.
Gestire le modifiche prima che diventino problemi
Quando la variazione cambia il processo
Una produzione stabile non è immutabile. Può cambiare il grado del materiale, il fornitore, lo spessore, il tipo di consumabile o la geometria del giunto; possono essere sostituite anche la sorgente, l’attrezzatura di posizionamento o la sequenza di lavorazione. Alcune modifiche hanno effetti marginali, altre incidono su variabili essenziali definite dalla norma o dalla specifica di progetto. Per questo non si può presumere che una procedura qualificata resti valida in ogni nuova condizione.
Per stabilire se una modifica richieda una nuova qualifica, occorre considerare sia le condizioni del procedimento sia le competenze necessarie per applicarlo. La risorsa tecnica di Lab San Marco illustra come questa valutazione possa includere prove distruttive e non distruttive, oltre alla verifica degli operatori secondo gli standard applicabili. La qualifica del processo e quella del personale restano distinte, anche quando concorrono entrambe alla conformità della produzione.
Quando le prove sono necessarie, i loro esiti possono portare ad aggiornare la WPS, cioè le istruzioni di saldatura, e la relativa WPQR, il documento che registra la qualifica del procedimento. Anche l’addestramento va rivisto se cambiano gesti, attrezzature o condizioni di lavoro. Formalizzare la modifica prima di introdurla in serie riduce il rischio di correggere a posteriori un’intera partita.
Tenere sotto controllo la produzione nel tempo
Dati utili per correggere la rotta
Una procedura approvata è un punto di partenza, non una garanzia permanente. Durante la produzione conviene registrare i parametri rilevanti e associare i controlli ai singoli lotti o componenti. Se aumentano rilavorazioni, scarti o difetti ricorrenti, questi dati aiutano a capire se il problema riguarda il materiale, la preparazione, la macchina o l’esecuzione.
La risposta non dovrebbe essere sempre una correzione immediata del parametro più visibile. Un cordone troppo convesso, per esempio, può dipendere dalla velocità, ma anche dalla preparazione del giunto o dalla posizione di saldatura. Osservare il processo nel suo insieme evita interventi che risolvono un sintomo e ne introducono un altro.
È utile stabilire anche quando riesaminare la procedura: dopo una modifica significativa, a seguito di anomalie ripetute o quando cambiano i requisiti del cliente. Un sistema semplice, con responsabilità definite e documenti aggiornati, rende più agevole mantenere la coerenza tra i turni e trasferire le conoscenze agli operatori. Così il passaggio dal prototipo alla serie non cancella ciò che è stato imparato durante le prove: lo trasforma in un metodo verificabile e riproducibile.
